


Если корпус клапана или рабочее колесо насоса предназначены для работы с хлоридами, морской водой или пищевой промышленностью, отливки из нержавеющей стали 316L часто являются самым безопасным выбором по умолчанию. Эта марка сочетает в себе коррозионную стойкость аустенитной нержавеющей стали, содержащей молибден, с максимальным содержанием углерода 0,03%, что защищает материал от зернограничной коррозии, которая может возникнуть после сварки. В литой форме тот же сплав обычно сертифицирован как ASTM A351 CF3M, и понимание этого обозначения является первым шагом к покупке деталей, которые соответствуют вашим реальным требованиям к эксплуатации.
Практический вывод таков: выбирайте отливки из стали 316L, когда ваша деталь должна противостоять точечной и щелевой коррозии, когда ее будут сваривать во время изготовления или ремонта, а также когда геометрия достаточно сложна, чтобы получить выгоду от литья по выплавляемым моделям или литья в песчаные формы. В разделах ниже описываются металлургия, процессы литья, области применения и документация, которую следует запросить на литейном заводе.
316L против 316 в отливках: разница CF3M
И 316, и 316L являются аустенитными марками, содержащими хром, никель и молибден. Единственное предполагаемое отличие — это углерод. Кованая сталь 316L ограничивает содержание углерода максимум до 0,03%, тогда как 316 допускает до 0,08%. Когда отливается один и тот же сплав, применяются эквивалентные обозначения ASTM: CF8M для 316 и CF3M для 316L. Условная нумерация информативна: первая цифра после буквы C указывает максимальное содержание углерода в сотых долях процента, поэтому CF3M — низкоуглеродный аналог CF8M.
Содержание углерода имеет значение из-за сенсибилизации. Когда сплав нагревается в диапазоне 425–870°C, что и происходит во время сварки, углерод мигрирует к границам зерен и соединяется с хромом, образуя карбид хрома. Оставшиеся обедненные хромом зоны уязвимы для межкристаллитной коррозии. Поддерживая содержание углерода на уровне 0,03% или ниже, 316L значительно снижает этот риск. Для отливок, которые привариваются к трубным узлам, привариваются к опорным конструкциям или привариваются для ремонта после многих лет эксплуатации, такое поведение является решающим.
| Элемент | Кованый 316L (%) | Литой CF3M (ASTM A351) (%) |
|---|---|---|
| Углерод | 0,030 макс. | 0,03 макс. |
| Хром | 16,0-18,0 | 17,0-21,0 |
| Никель | 10,0-14,0 | 9,0-13,0 |
| Молибден | 2.00-3.00 | 2.00-3.00 |
| Марганец | 2,00 макс. | 1,50 максимум |
| Кремний | 0,75 макс. | 1,50 максимум |
| Фосфор | 0,045 макс. | 0,040 макс. |
| сера | 0,030 макс. | 0,040 макс. |
Обратите внимание, что содержание молибдена в обеих формах остается на уровне 2,00–3,00%. Молибден является элементом, отвечающим за стойкость сплава к точечной коррозии в хлоридсодержащих средах, и это основная причина, по которой 316L стоит дороже, чем 304L, и обеспечивает более высокие характеристики в агрессивных условиях эксплуатации.
Коррозионная стойкость, оправдывающая данную марку
Отливки из 316L устойчивы к воздействию многих кислот, включая фосфорную и разбавленную серную кислоту, и хорошо работают в морской атмосфере и морской воде при умеренных температурах. Эквивалентное число точечной коррозии, сокращенно PREN, для 316L обычно превышает 24 по сравнению с примерно 19-20 для 304. С практической точки зрения, более высокий PREN означает меньшее количество отказов от точечной коррозии на химических заводах, прибрежных объектах и линиях пищевой промышленности, где дезинфицирующие средства на основе хлора являются частью ежедневной промывки.
Это не делает 316L универсальным средством. В стоячей морской воде, узких щелях или ручьях, богатых хлоридами, при температуре примерно выше 40–50°C все еще может развиваться точечная и щелевая коррозия. Специалисты, столкнувшиеся с такими условиями, могут перейти на дуплексные или супераустенитные марки. Правильный подход — сопоставить класс с реальной средой эксплуатации, а не предполагать, что название «нержавеющая сталь» подходит для любой ситуации.
Какой процесс литья подходит для деталей из 316L?
Поскольку сталь 316L является полностью аустенитной, она затвердевает с грубой дендритной структурой, что делает подачу усадки более сложной, чем в ферритных сталях. Литейному заводу приходится тщательно проектировать систему литников и стояков, чтобы избежать образования микропор в толстых секциях, а опытные цеха тщательно контролируют температуру разливки и скорость охлаждения. Неразрушающий контроль, такой как рентгенография или ультразвуковой контроль, обычно применяется для деталей, выдерживающих давление.
Литье по выплавляемым моделям является предпочтительным процессом для сложных деталей из 316L, таких как рабочие колеса насосов, внутренние детали клапанов и компоненты пищевой промышленности, которым необходимы гладкие поверхности и жесткие допуски. Керамическая оболочковая форма сохраняет мелкие детали, а литая поверхность всегда более гладкая, чем поверхность, отлитая в песчаную форму, что сокращает время обработки и количество отходов. Для деталей со сложными внутренними проходами трудно превзойти литье по выплавляемым моделям.
 Производитель литья по выплавляемым моделям из нержавеющей стали для сложных деталей из стали 316L Этот поставщик предлагает прецизионное литье нержавеющей, углеродистой и низколегированной стали с использованием методов кремниевого золя, жидкого стекла и пленочного песка. Его литье по выплавляемым моделям подходит для сложных компонентов из 316L, таких как рабочие колеса и внутренние детали клапанов. Посмотреть продукт →
Литье в песчаные формы, в том числе формы на связке смолы и формование корпуса из жидкого стекла, остается практичным способом изготовления корпусов и корпусов клапанов большего размера, где допустимы немного более шероховатая поверхность и более широкие допуски. Обработка стали 316L требует острых пластин и постоянной подачи, поскольку аустенитная нержавеющая сталь быстро затвердевает, когда инструмент начинает тереться. Цех, который занимается отливкой и механической обработкой на одном предприятии, может избежать недоразумений, которые часто возникают, когда деталь отливается одним поставщиком, а обрабатывается другим.
Типичные области применения отливок из стали 316L
Разработчики спецификаций выбирают отливки из 316L для оборудования, которое очищается сильными химикатами, работает вблизи соленой воды или которое должно сохранять гигиеничность при частой дезинфекции. Оценка распространена в следующих областях:
- Корпуса и рабочие колеса насосов для перекачки химикатов и морского обслуживания.
- Корпуса клапанов и трим для агрессивных жидкостей или жидкостей высокой чистоты
- Компоненты теплообменника и трубопроводная арматура
- Фармацевтический сосуд и смесительное оборудование
- Детали для производства продуктов питания и напитков, подвергающиеся воздействию чистящих средств на основе хлора.
Сварочные характеристики являются еще одной причиной выбора этого сорта. Поскольку низкое содержание углерода ограничивает выделение карбидов, отливки из 316L можно сваривать в более крупные сборки без послесварочного отжига, который часто требуется для 316, что является реальной экономией в производственных цехах.
Более подробную информацию о том, в каких случаях эти детали обеспечивают наилучший срок службы, можно найти в нашей отраслевой статье о применение литых деталей из нержавеющей стали и секрет их долговечности .
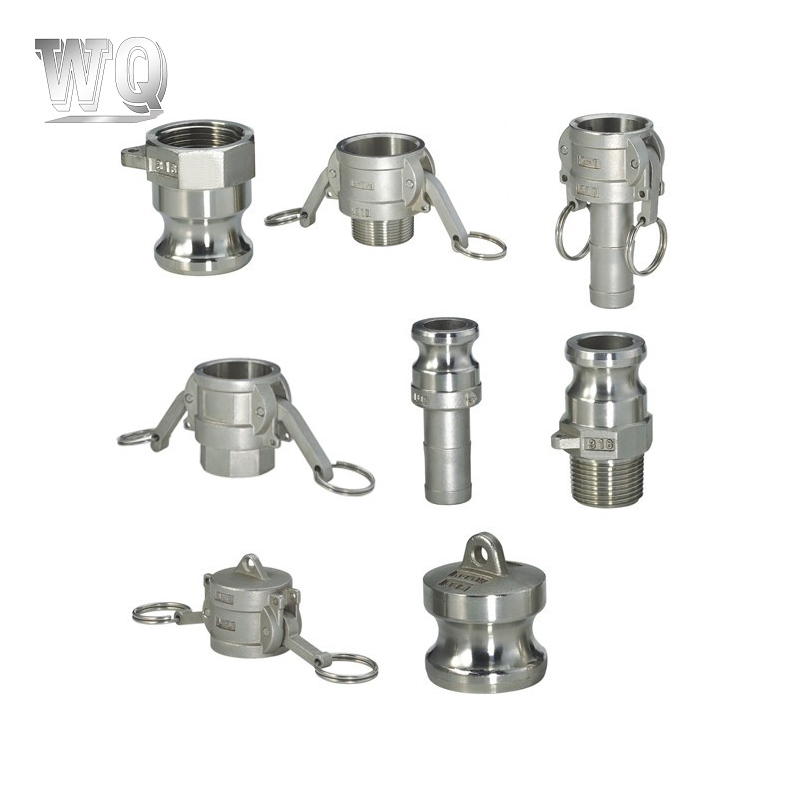
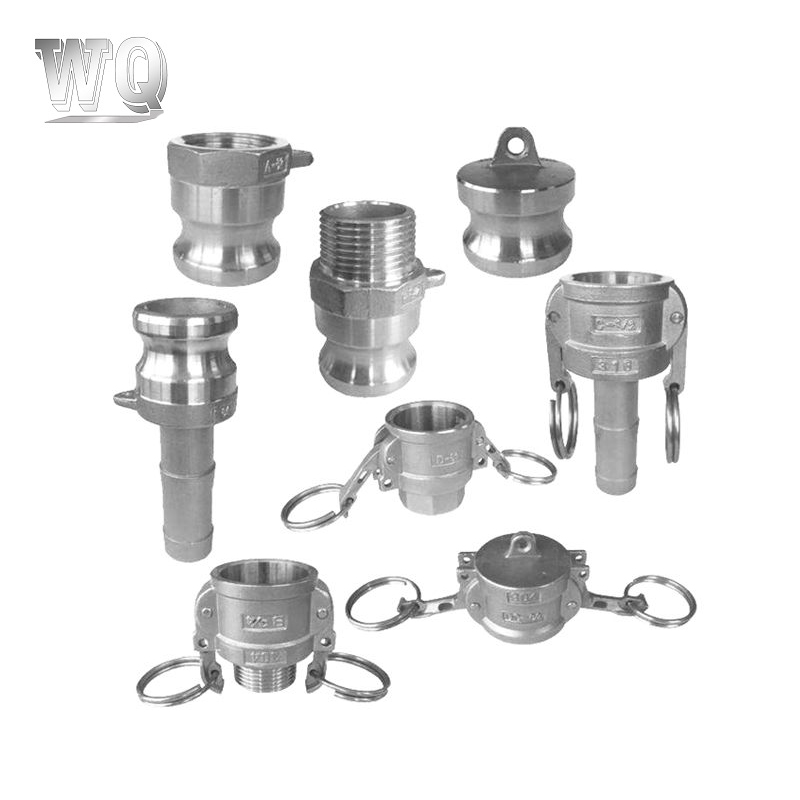
Поставщик отливок из нержавеющей стали 316/316L с сертификацией материалов Этот производитель предоставляет отливки из стали 316L для агрессивных сред. Поддерживая поставку трубных соединителей, муфт с эксцентриковым замком и жаропрочных сплавов, компания может поставлять детали, соответствующие спецификациям ASTM и документации по термообработке. Посмотреть продукт → Документация и проверка качества перед заказом
Заказывайте в соответствии с признанной спецификацией отливки, обычно ASTM A351 класса CF3M или ASTM A743, или эквивалентным стандартом заказчика. Литейное производство должно предоставить сертификат на материал, в котором указан номер плавки, химический анализ и подробности термообработки. Отжиг на раствор CF3M обычно проводится при температуре 1040–1120°C с последующим быстрым охлаждением, и этот этап необходимо документировать, поскольку он восстанавливает коррозионную стойкость после литья.
Определите критерии приемки до начала производства: шероховатость поверхности, допуски на размеры и внутренняя прочность. Для деталей, удерживающих давление, укажите стандарт радиографического контроля и уровень приемки. Положительная идентификация материала на готовых деталях может быстро подтвердить наличие содержания молибдена и отсутствие замены 304 в процессе.
Также решите, как будут поставляться детали: литые, отожженные или с припуском на обработку для собственной отделки. Этот выбор напрямую влияет на цену и время выполнения заказа. Когда хлориды отсутствуют и ожидаемая эксплуатация мягкая, часто бывает достаточно отливок из стали 304/304L; когда окружающая среда агрессивна, дополнительные затраты на 316L намного дешевле, чем ранний отказ.
Производитель отливок из нержавеющей стали 304/304L для мягких условий эксплуатации Для применений без хлоридов и в менее жестких условиях этот поставщик предлагает отливки из стали 304/304L. Компания также производит инвестиционные и отливки из нержавеющей стали, медные сплавы и сопутствующие детали, помогая выбирать экономически эффективные материалы. Посмотреть продукт → Инженеры, которые понимают обозначение CF3M, проверяют химический состав и сопоставляют процесс литья с геометрией, как правило, получают детали, которые служат десятилетиями. Марка 316L сама по себе проверена. Оставшийся риск связан с деталями спецификации и контролем качества литейного производства, поэтому оба фактора заслуживают такого же внимания, как и марка материала.